Hydrauliksystemanschlüsse: Gewinde, Schläuche und Hülsen richtig aufeinander abstimmen
Ein Wartungsteam tauscht einen 1/2-Zoll-Schlauch an einer 3.000-psi-Presse aus, zieht den neuen Adapter auf das gleiche Drehmoment an, das beim letzten Mal funktioniert hat, und stellt fest, dass vor Schichtende Öl aus dem Anschluss austritt. Der Schlauch ist selten der Übeltäter. Das Anschlussgewinde, die Dichtfläche und die Crimphülse wurden als drei separate Entscheidungen anstelle eines Montagesystems ausgewählt.
Hier zunächst die Schlussfolgerung: Hydrauliksystemanschlüsse dichten nur dann, wenn das Anschlussgewinde und die Dichtung, der Schlauchstandard und die Schlauchbohrung sowie die für die jeweilige Schlauchkonstruktion konzipierte Aderendhülse aufeinander abgestimmt sind. B. ein 60-Grad-Sitz, der gegen einen 74-Grad-Konus gedrückt wird, eine Hülse, die von der falschen Schlauchserie übernommen wurde, oder ein Drehmomentwert, der zwischen den Größen kopiert wurde, führt zu einer Undichtigkeit, die auch durch noch so großes Nachziehen nicht behoben werden kann.
Im Folgenden erfahren Sie, wie sich die wichtigsten Armaturenfamilien unterscheiden, woher Feldfehler kommen und was auf einer Bestellung zu vermerken ist, damit die Teile als funktionsfähige Baugruppe ankommen.
Wo tatsächlich Anpassungsprobleme auftreten
In der Literatur zur Fluidtechnik-Wartung zeigt sich immer wieder das gleiche Muster: Verunreinigungen und verbindungsbedingte Defekte sind für den größten Teil der hydraulischen Ausfallzeiten verantwortlich, während der Schlauchkörper selbst selten die erste Komponente ist, die ausfällt. Das hat eine unmittelbare Kaufkonsequenz. Ein für 4.000 psi ausgelegter Schlauch ist seine Einstufung nur dann wert, wenn Einsatz, Hülse, Crimp und Anschluss auf dem gleichen Niveau gebaut sind.
Vier Fehler tauchen im Shopfloor immer wieder auf:
Kegelwinkel, die identisch aussehen, es aber nicht sind. Ein 74-Grad-Kegel (der eingeschlossene Winkel der SAE J514 37-Grad-Bördelung) und der 60-Grad-Sitz, der in BSP- und JIS-Systemen verwendet wird, sind beide bearbeitete Sitze, können jedoch nicht gegeneinander abdichten.
Threads, die fast passen. UNF-, Whitworth- und metrische Gewinde können von Hand beginnen und sich dann festfressen, wodurch sowohl die Verschraubung als auch der Anschluss beschädigt werden.
Eine Klemme, die nach Größe und nicht nach Schlauchkonstruktion ausgewählt wird. Crimpdurchmesser und Hülsenlänge richten sich nach dem Schlauchaufbau, nicht nur nach der Nennweite.
Drehmoment zwischen Größen kopiert. Eine Figur, die eine Mutter der Größe 08 abdichtet, verformt den Sitz einer Mutter der Größe 12 oder lässt ihn locker.
Die passenden Familien, die Sie auf einer echten Maschine treffen werden
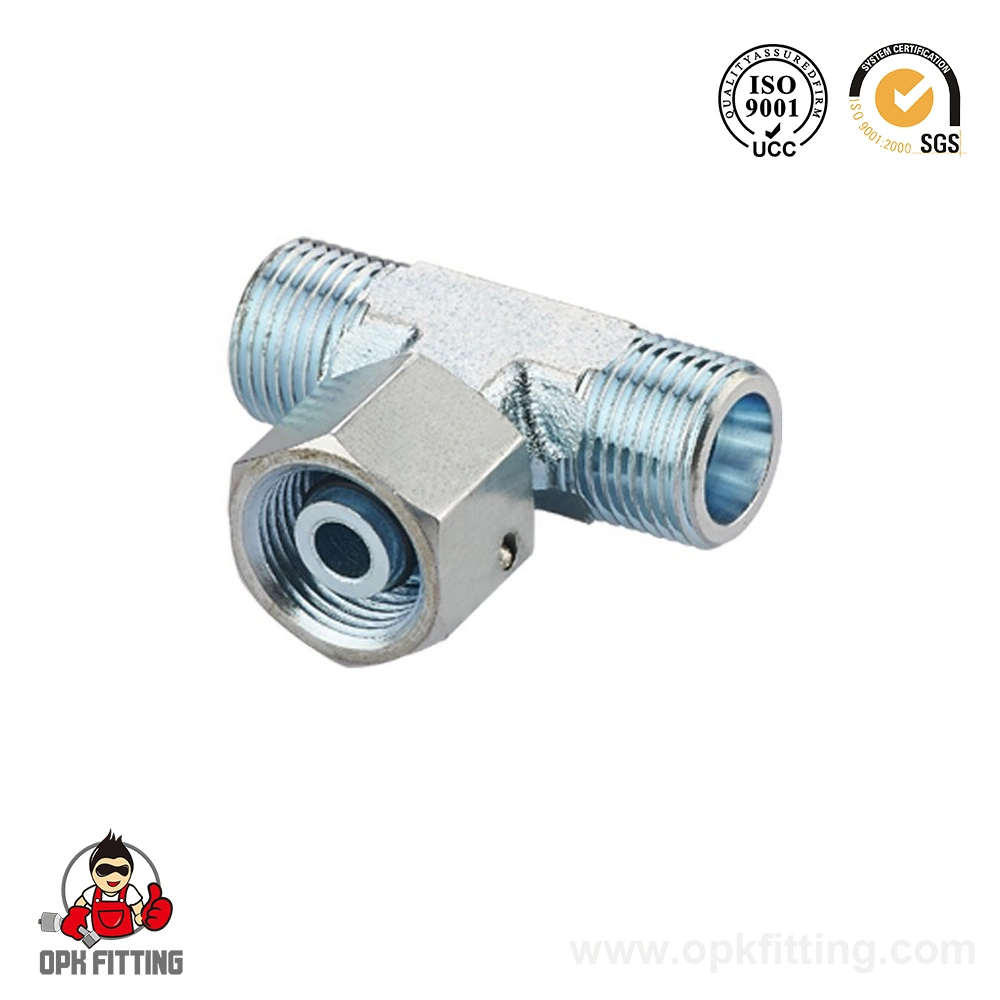
Die meisten weltweit verkauften Armaturen für Hydrauliksysteme gehören einer kleinen Anzahl von Familien. Die folgende Tabelle ist ein Leitfaden zur Identifizierung. Die erste Spalte wird in Katalogen und auf Montagezeichnungen gedruckt angezeigt.
Sitzgeometrie, Gewindeform und Normreferenz müssen übereinstimmen. Die alleinige Anpassung einzelner Elemente reicht nicht aus, um eine dichte Verbindung zu gewährleisten.
Fitting-Familie (Gewindedichtung)
Standardreferenz
Typische Verwendung
Was Sie sehen sollten
NPT-Außengewinde, konisches Gewinde mit Dichtmittel
ANSI/ASME B1.20.1
Kostengünstige Häfen, statische Leitungen
Dichtmittel erforderlich; schlechte Wahl bei Vibration
JIC 37-Grad-Flare („74-Grad-Kegel“)
SAE J514
Mobile und industrielle Ausrüstung
Metall-auf-Metall-Dichtung; ein zerkratzter Sitz undicht
ORFS-Flachgesicht mit O-Ring
SAE J1453
Hoher Druck, hohe Vibration
Der O-Ring ist ein Verschleißteil und keine dauerhafte Dichtung
BSP 60-Grad-Kegel
ISO 8434-6 / BS 5200
Europäische und asiatische Maschinen
Paralleles Gewinde mit 60-Grad-Sitz
BSPP mit O-Ring-Dichtung
ISO 1179
Bolzenenden müssen dicht verschlossen werden
Elastomerdichtung; Dichtmittel sollten nicht verwendet werden
Metrischer 24-Grad-Kegel
DIN 2353 / ISO 8434-1
Europäische Rohr- und Schlauchsysteme
Die Serien L (leicht) und S (schwer) sind nicht untereinander austauschbar
JIS 60-Grad-Kegel
JIS B8363
Geräte japanischer Marken
G-Gewinde kombiniert mit einem 60-Grad-Sitz
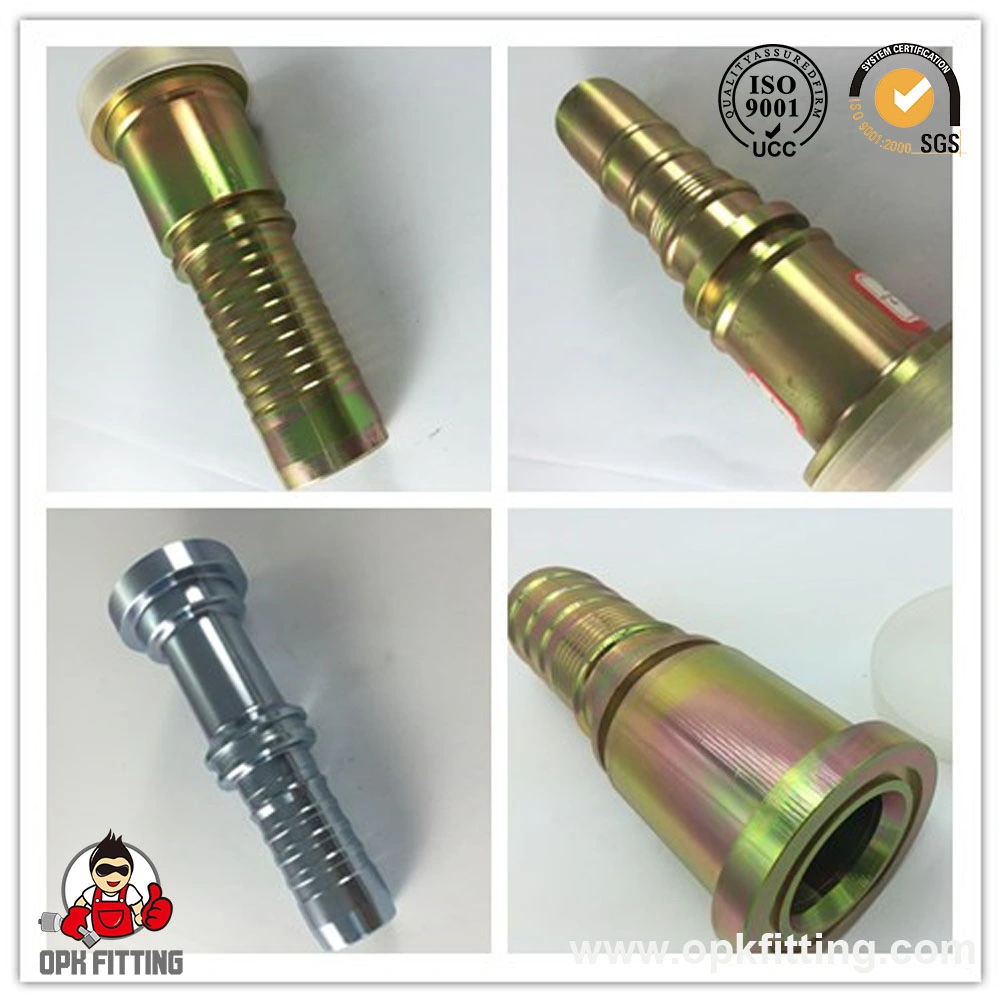
SAE-Flansch, 3000 oder 6000 psi
ISO 6162-1 / ISO 6162-2
Große Bohrung, hoher Durchfluss und Druck
Code 61- und Code 62-Pads sind nicht identisch
Schlauch, Hülse und Einsatz sind eine Baugruppe und nicht drei Teile
Eine Ferrule ist keine allgemeine Hülse. Sein Innendurchmesser, seine Hülsenlänge und sein Crimpdurchmesser werden durch die Schlauchkonstruktion bestimmt, für die er entwickelt wurde. Eine Hülse für einen Zweidraht-Geflechtschlauch wie SAE 100R2AT / EN 853 2SN lässt sich nicht richtig auf einen 4SH-Schlauch mit vier Spiralen quetschen, selbst wenn beide Schläuche eine 1/2-Zoll-Bohrung haben. Deshalb sind Kataloge aufgeführt Aderendhülsen in der Größe jedes Schlauchstandards statt nur der Bohrung, und warum die Ferrule und der Einsatz als Paar bestellt werden sollten.
Bei einer druckdichten Baugruppe arbeiten vier Elemente zusammen:
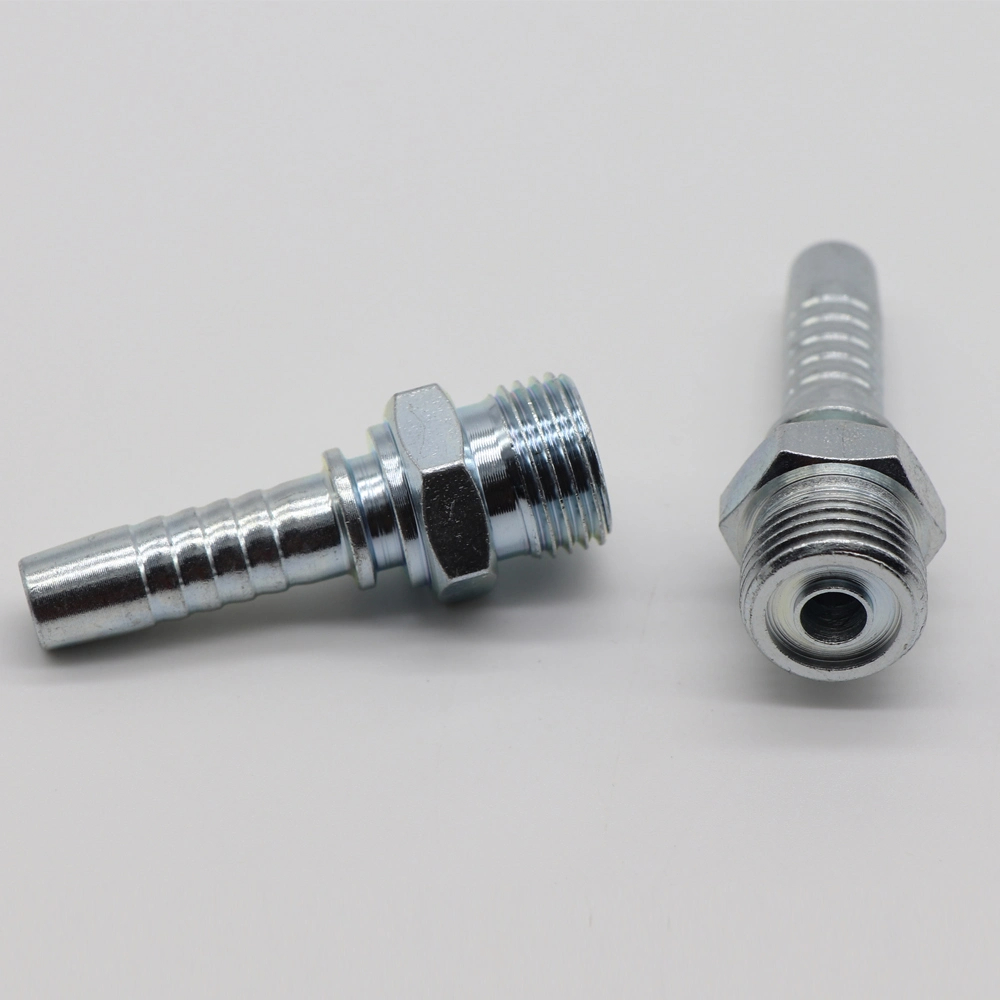
Der Einsatz, dessen Schaft auf die Schlauchbohrung und Verstärkung abgestimmt ist.
Die Zwinge, deren Crimp die Verstärkung auf den Stiel drückt.
Das Anschlussende, dessen Gewinde und Sitz zum Anschluss passen.
Der Port selbst, dessen Dichtfläche sauber und unbeschädigt sein muss.
Explosionszeichnung in isometrischer Darstellung: 1 Schlauch, 2 Aderendhülse, 3 Einsatz und Anschlussende, 4 Anschlussansatz oder Flanschpolster.
Schlauch, rechtwinklig geschnitten und abgestimmt auf die Einsatz- und Ferrulenserie.
Aderendhülse, ausgewählt nach Schlauchstandard und auf den veröffentlichten Durchmesser gecrimpt.
Stecken Sie das Anschlussende mit dem Gewinde und dem Sitz ein, den der Anschluss erwartet.
Anschluss, sauber und gratfrei, mit einer Dichtfläche, die nicht durch eine frühere Verschraubung beschädigt wurde.
Beim Crimpen presst die Presshülse den Mantel, die Verstärkungslagen und das Innenrohr auf den Einsteckstutzen mit einem vom Schlauchhersteller vorgegebenen Durchmesser zusammen. Wenn dieser Durchmesser um ein paar Zehntel Millimeter verfehlt wird, reißt die Verbindung entweder unter Druck aus oder schneidet in das Rohr ein.
Verstärkungsschichten legen die Druckklasse fest
Der Arbeitsdruck des Schlauchs folgt der Verstärkung, nicht der Bohrung. Die drei in Industrie- und Mobilgeräten am häufigsten vorkommenden Konstruktionen liegen in deutlich unterschiedlichen Bändern.
Daraus ergeben sich zwei praktische Regeln. Wählen Sie zunächst einen Montagewert, der über dem höchsten Druck liegt, dem die Leitung jemals ausgesetzt sein wird, einschließlich Spitzen. Bei mobilen Geräten sind Spitzen am Überdruckventil und am Hubende des Zylinders oft der eigentliche Konstruktionsfall und nicht der stetige Anzeigewert. Zweitens muss die Anschlussleistung mindestens der Schlauchleistung entsprechen. Ein 6.000 psi-Schlauch, der mit einem 3.000 psi-Flanschpolster verschraubt ist, ist eine 3.000 psi-Leitung.
Siegeldesign ist ein Kompromiss, kein Ranking
Käufer fragen oft, welcher Dichtungstyp der beste ist. Die nützliche Frage ist, welchen Fehlermodus die Anwendung absorbieren kann. Der folgende Vergleich ist eine qualitative technische Sicht auf zwei Familien, die häufig für dieselbe Maschine in Betracht gezogen werden. Es ist kein Ersatz für die in SAE J514 und SAE J1453 veröffentlichten Druckwerte.
Relative technische Kompromisse auf einer Skala von 1 bis 5; qualitativer Vergleich, keine Druckbewertung.
Eine JIC-Fackel ist einfach, hat kein alterungsbeständiges Elastomer und lässt sich vor Ort schnell wieder zusammenbauen, weshalb sie in Nordamerika bei mobilen Geräten dominiert. ORFS fügt einen O-Ring in eine flache Fläche ein, was für eine bessere Abdichtung von Hochdruckleitungen und eine größere Toleranz gegenüber Vibrationen sorgt. Es erfordert jedoch jedes Mal, wenn die Verbindung geöffnet wird, einen neuen O-Ring in der richtigen Größe, und die flache Fläche muss frei von Kerben sein. Keine der beiden Konstruktionen verzeiht ein falsches Drehmoment.
Die meisten Fehllieferungen werden durch eine unvollständige Anfrage verursacht, nicht durch einen Lieferantenfehler. Eine Bestellung, die die folgenden sechs Artikel enthält, kann ohne eine einzige Folgefrage angeboten und produziert werden.
Anschlussseite: Gewindeform, Dichtungstyp und ein Foto oder eine Messschiebermessung des Sitzes.
Schlauchseite: Standard und Konstruktion (zum Beispiel 1SN, 2SN, 4SP, 4SH, R12, R13), Bohrung, Deckeltyp und Schnittlänge.
Endkonfiguration: gerade, 45-Grad oder 90-Grad, plus die Ausrichtung jedes Endes relativ zum anderen.
Arbeitsbedingungen: Arbeitsdruck einschließlich Spitzen, Temperaturbereich und geförderte Flüssigkeit.
Material und Verarbeitung des Armaturenkörpers, insbesondere im Außenbereich oder im Nassbereich.
Flanschdetails, sofern relevant: Größe und Druckklasse, da Flanschbeschläge Bei 3000 psi-Pads und 6000 psi-Pads handelt es sich um unterschiedliche Teile.
Durch die gleichzeitige Bestellung von Ferrule, Einsatz und Schlauch aus einer Hand entfällt die teuerste Variable in der gesamten Kette: eine aufeinander abgestimmte Baugruppe, die nie auf dem Papier verifiziert wurde.
Installations- und Feldpraxis
Sogar ein korrekter Teilesatz kann in ein Leck eingebaut werden. Die folgenden Prüfungen decken die meisten vorzeitigen Verbindungsausfälle ab. Eine detailliertere Betrachtung der Crimpphase finden Sie in diesem Hinweis zur Sicherstellung, dass dies gewährleistet ist Installation der Ferrule versagt nicht unter Druck.
Schneiden Sie den Schlauch mit einer feinzahnigen Klinge rechtwinklig ab und lassen Sie niemals abrasiven Staub in die Bohrung gelangen.
Ziehen Sie die Abdeckung auf die für diese Klemmen- und Schlauchserie angegebene Länge ab, nicht mehr und nicht weniger.
Führen Sie den Schlauch vollständig ein; Ein Schlauch, der nur wenige Millimeter zu kurz stoppt, verliert den Kontaktbereich der Crimpverbindung.
Crimpen Sie mit kalibrierten Werkzeugen und halten Sie den Schlauch gerade und nicht verdreht in den Matrizen.
Ziehen Sie es mit dem für diese Gewindegröße angegebenen Drehmoment an, idealerweise mit einem Drehmomentschlüssel, und überprüfen Sie es nach dem ersten Wärmezyklus erneut.
Ersetzen Sie O-Ringe und Verbunddichtungen jedes Mal, wenn eine Verbindung geöffnet wird. Wiederverwendete Elastomere sind eine häufige Ursache für Tränenfluss.
Häufig gestellte Fragen
Q1. Was ist der Unterschied zwischen einem 74-Grad-Kegel und einem 60-Grad-Kegelanschluss?
Der „74-Grad-Kegel“ ist der eingeschlossene Winkel der 37-Grad-Bördelung, definiert in SAE J514. Ein 60-Grad-Kegelsitz, der in BSP- und JIS-Systemen verwendet wird, sitzt in einem eingeschlossenen Winkel von 60 Grad. Auch die Threads unterscheiden sich, UNF gegen Whitworth oder G, sodass die beiden nicht vertauscht werden können, selbst wenn sie von Hand beginnen.
Q2. Kann ein JIC-Schlauchanschluss in einem BSPP-Anschluss verwendet werden?
Nein. JIC verwendet UNF-Gewinde mit einer 37-Grad-Bördelung; BSPP verwendet ein paralleles Whitworth-Gewinde mit einem 60-Grad-Sitz oder einem O-Ring. Wenn man sie zusammendrückt, werden die Gewinde beschädigt und garantiert ein Leck beim Arbeitsdruck.
Q3. Wie wähle ich die richtige Aderendhülse für einen Hydraulikschlauch aus?
Passen Sie die Hülse an den Schlauchstandard und die Schlauchkonstruktion an, nicht nur an die Bohrung. 1SN-, 2SN-, 4SP-, 4SH-, R12- und R13-Schläuche benötigen jeweils eine eigene Hülse, und die Multispiralschläuche mit höherem Druck erfordern normalerweise eine Verriegelungshülse. Crimpen Sie gemäß der für diese Schlauchserie veröffentlichten Durchmessertabelle.
Q4. Welche Druckstufe sollten Hydrauliksystemanschlüsse haben?
Die Nennleistung des Fittings sollte dem Arbeitsdruck des Schlauchs entsprechen oder darüber liegen, und die Baugruppe sollte eine Berstspanne von etwa vier zu eins aufweisen, wie in den SAE- und EN-Schlauchnormen gefordert. Überprüfen Sie immer auch die Anschlussleistung, da ein 3.000 psi-Flanschpolster kein 6.000 psi-Anschlussstück tragen darf.
F5. Warum lecken Hydraulikarmaturen direkt nach der Installation?
Die häufigsten Ursachen sind ein zu hohes oder zu niedriges Drehmoment, ein beschädigter oder wiederverwendeter O-Ring, ein nicht übereinstimmender Konuswinkel und ein beim Crimpen verdrehter Schlauch. Grate an einem Rohrende und fehlendes Dichtmittel an NPT-Gewinden kommen ebenfalls häufig vor und keiner von ihnen kann durch stärkeres Anziehen behoben werden.
F6. Kann ein Lieferant SAE-, DIN- und JIS-Armaturen abdecken?
Ja, vorausgesetzt, die Fabrik organisiert ihren Katalog nach Standardfamilien und nicht nur nach Größe. OPK FITTING produziert amerikanische, britische, metrische, JIS- und Flanschfamilien sowie Aderendhülsen und Adapter, was eine einzige Bestellung für eine Maschine ermöglicht, die aus gemischten Standardkomponenten gebaut ist.
Hydraulikarmaturen sind eine Systementscheidung. Identifizieren Sie den Anschluss korrekt, geben Sie den Schlauchstandard und die Schlauchkonstruktion an, achten Sie darauf, dass die Klemmhülse auf den Einsatz abgestimmt ist, und achten Sie darauf, dass der Montagenennwert über dem tatsächlichen Systemdruck liegt. Wenn Sie diese vier Dinge tun, ist das Weinen am Ende der Schicht kein regelmäßiges Ereignis mehr.