Hydraulikrohrverbindungen: Leitfaden zur Auswahl von Gewinden, Dichtungen und Schlaucharmaturen
Eine Schlauchleitung kommt mit einem nassen Ring um den Anschluss vom Feld zurück und es ist nichts sichtbar daran zu erkennen: Der Schlauch ist intakt, die Crimpung hat sich nicht bewegt und das Manometer stieg nie über 160 bar. Das Problem liegt all dem vorgelagert. Ein 1/2-Zoll-NVV-Nippel wird von Hand in einen 1/2-Zoll-BSPP-Anschluss eingeführt, da beide Gewindeformen bei dieser Größe 14 TPI haben und er lange genug halten kann, um einen Werkstatttest zu bestehen, bevor er im Betrieb ausläuft.
Das ist das Argument dafür, hydraulische Rohrverbindungen als Kette und nicht als Einkaufsliste zu betrachten. Gewindeform, Dichtungsgeometrie und das Paar Schlauch-Klemmhülse müssen übereinstimmen. Wenn einer von ihnen ausgeschaltet ist, verzögern mehr Drehmoment und mehr Gewindedichtmittel das Leck nur.
Identifizieren Sie den Port, bevor Sie einen Katalog öffnen
Der Port ist der einzige Teil der Verbindung, den Sie nicht ändern können, er entscheidet also über alles andere. Drei Schecks klären das Ganze, und sie nehmen weniger Zeit in Anspruch als ein zweiter Besuch am Automaten.
Gewindeform und Nenngröße. Messen Sie den Außendurchmesser des Gewindes und überprüfen Sie die Steigung mit einer Lehre. Ein Bremssattel allein kann 1/2-Zoll-NPT nicht von 1/2-Zoll-BSPP trennen, da beide 14 TPI haben und sich der Flankenwinkel bei 60° und 55° unterscheidet.
Dichtungsgeometrie. Konische Gewinde dichten an der Flanke mit einem Dichtmittel ab; parallele Gewinde benötigen eine Verbundscheibe, einen O-Ring oder einen 60°-Konus; SAE-Flansche dichten auf einem O-Ring ab, der in einer bearbeiteten Nut sitzt.
Sitzzustand. Eine 37°-Bördelung, die bereits einmal zu stark angezogen wurde, ist eine Überlappungsverbindung, die darauf wartet, zu versagen, und ein geritzter 60°-Konus dichtet bei keinem Drehmoment wieder ab.
Drei ähnliche Paare verursachen die meisten Probleme: NPT gegen BSPP, JIC 37° gegen SAE 45°-Bördel und BSPP gegen metrischen 24°-Konus. Der erste wird für zwei oder drei Umdrehungen von Hand aktiviert; die zweiten Sitze in einem anderen Winkel; der dritte hat eine Hexadezimalgröße, aber keine Teilung.
Sechs Hafenfamilien und was die Versiegelung eigentlich bewirkt
Der Faden trägt die Last; Die Dichtung hält das Öl zurück. Wenn man eine Verbindung allein nach der Gewindeform sortiert, erhält man am Ende eine Kiste mit Anschlüssen, die perfekt zusammengeschraubt sind und trotzdem undicht sind.
Portweinfamilien, wie sie jeweils versiegelt werden und welche Fehler in der Praxis am häufigsten auftauchen.
Familie
Thread
Versiegelungsmethode
Gemeinsam auf
Häufiger Fehler
NPT / NPTF
Konisch 60°
Gewindeflanke, mit Dichtmittel
Pumpen, Ventile, ältere US-Maschinen
Wiederverwendete Bandfragmente; Überdrehmoment spaltet den Anschluss
BSPP / BSPT
Parallel oder konisch 55°
Verbundscheibe, O-Ring oder 60°-Konus
Europäische und japanische Maschinen
BSPP ohne Unterlegscheibe installiert
JIC 37°
UN / UNF
37°-Bördelung zwischen Metall und Metall
US-amerikanische mobile und landwirtschaftliche Ausrüstung
Gemischt mit SAE 45°-Bördel
ORFS (SAE J1453)
UN / UNF, flaches Gesicht
O-Ring plus flache Metallsicherung
Leckageempfindliche Hochdruckkreisläufe
Falsche O-Ring-Verbindung; Unterdrehmoment
Metrischer 24°-Kegel
Metrisch (ISO 8434-1)
24°-Kegel mit O-Ring
Europäische Hydraulik
Leichte (L) und schwere (S) Serie gemischt
SAE-Flansch J518
4-Loch, Code 61 / 62
O-Ring in einer bearbeiteten Nut
Große Bohrung, hoher Durchfluss
Code 61- und Code 62-Teile kombiniert
ORFS verdient einen zweiten Blick auf Schaltkreise, die sich kein Weinen leisten können. Sein O-Ring wirkt gegen eine flache Fläche, während der Metall-zu-Metall-Kontakt die Bewegungsfreiheit der Mutter begrenzt, sodass die Dichtung nicht davon abhängt, wie stark jemand an einem Schraubenschlüssel gezogen hat. Die O-Ring-Mischung ist dann genauso wichtig wie der Stahl: NBR ist der Standard für Mineralöl, während FKM für Phosphatester und höhere Temperaturen benötigt wird.
Selbst eine genau spezifizierte Verbindung funktioniert nur so gut wie die beiden Sechskantflächen, die am Anschluss zusammentreffen. Überprüfen Sie daher bei jedem Zusammenbau die Ebenheit und Sauberkeit des Gewindes.
Druckklasse und Größe: Die schwächste Komponente setzt die Grenze
Ein 3000-psi-Flansch und ein 6000-psi-Flansch können wie Geschwister auf einer Werkbank aussehen. Das sind sie nicht. Der Code 62-Kopf ist dicker und die O-Ring-Nut anders dimensioniert, weshalb das Mischen von Hälften aus beiden Klassen eine zuverlässige Möglichkeit ist, ein Flanschohr unter Last zu knacken.
Die gleiche Logik zieht sich durch die ganze Linie. Standards wie SAE J517 legen für die meisten Schlauchkonstruktionen einen Mindestberstdruck beim Vierfachen des Nennarbeitsdrucks fest, aber dieser Wert bezieht sich auf die fertige Baugruppe – Schlauch, Hülse und Crimp zusammen – und nicht auf den Schlauch auf der Trommel.
Hier kommt die Anpassung der Aderendhülsen ins Spiel. Eine Aderendhülse für 1SN-Schläuche ist nicht mit einer für 2SN-Schläuche austauschbar, und Mehrspiralkonstruktionen wie 4SP, 4SH und R13 benötigen Interlock-Aderendhülsen, die die Drahtschichten greifen, anstatt auf die Abdeckung zu drücken.
Tragen Sie den Schlauchstandard und die Aderendhülsenreferenz paarweise in die Zeichnung ein, und niemand kann das eine durch das andere ersetzen, wenn der Vorrat knapp wird.
Crimpen, Drehmoment und die Kontrollen, die die letzten zehn Prozent der Undichtigkeiten stoppen
Die meisten Undichtigkeiten, die einen Prüfstandstest überstehen, sind auf die Montage und nicht auf die Teile zurückzuführen. Eine kurze, wiederholbare Routine fängt fast alle von ihnen.
Schneiden Sie den Schlauch quadratisch ab. Ein abgewinkelter Schnitt zieht den Einsatz aus der Achse und der Crimp folgt ihm.
Schälen Sie die Abdeckung nur dort, wo es die Crimptabelle erfordert, und markieren Sie die Einstecktiefe, damit der Einsatz nicht zu kurz kommen kann.
Crimpen Sie gemäß der veröffentlichten Tabelle und messen Sie dann mit einem Messschieber den Crimpdurchmesser über die Abflachungen – nicht über die Gratlinie.
Testen Sie die Baugruppe mindestens 30 Sekunden lang mit dem 1,5- bis 2-fachen Arbeitsdruck, bevor sie den Prüfstand verlässt.
Ziehen Sie das Anschlussende mit zwei Schraubenschlüsseln fest: einen am Sechskant des Anschlussstücks, einen an der Schlauchmutter. Durch Ziehen am Schlauch wird die Klemme verdreht.
Verschließen und verschließen Sie alle offenen Enden bis zum Zeitpunkt der Installation.
Die Installation der Ferrule verdient eine eigene Checkliste, da der Fehler geräuschlos auftritt: Die Baugruppe hält den Testdruck aufrecht und macht dann nach ein paar hundert Zyklen Schluss. Ein kurzer Rundgang durch Überprüfung der Ferruleninstallation lohnt es sich, an der Crimpstation aufzubewahren.
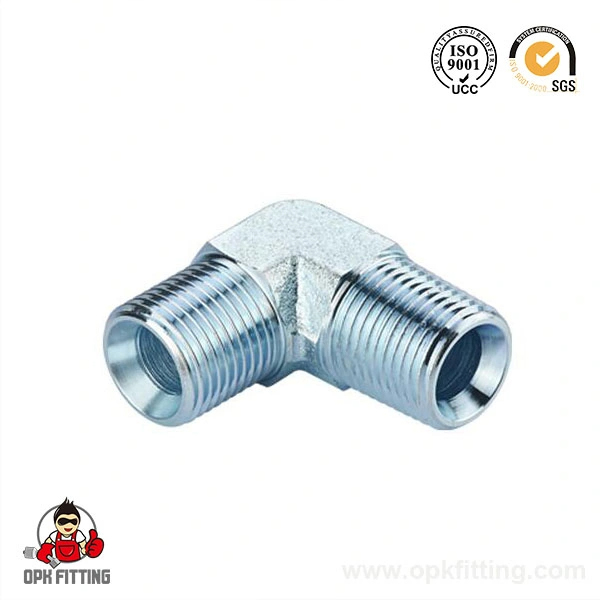
Zur Verbindung gehört auch das Routing. Ein Schlauch, der den Anschluss in einer engen Biegung verlässt, belastet die Armatur kontinuierlich; Ein 90°-Winkeladapter transportiert diese Last in den Adapterkörper und lässt den Schlauch in seinem natürlichen Biegeradius laufen.
Die meisten Nichtübereinstimmungen werden durch die Zeichnung entschieden, lange bevor irgendetwas gecrimpt wird. Fünf Zeilen verhindern die meisten davon.
Gewindestandard und -größe für jeden Anschluss, geschrieben als Standardnummer – SAE J514, ISO 8434-1, JIS B8363, DIN 2353 – nicht als Beschreibung.
Dichtungstyp und O-Ring-Verbindung, mit dem Temperaturbereich, den die Maschine tatsächlich sieht.
Material und Beschichtung, einschließlich der Salzsprühstunden, die die Anwendung erfordert.
Schlauchstandard und Hülsenreferenz als passendes Paar.
Ein Erstmuster pro Schnittstelle, das vor dem Versand der vollständigen Bestellung anhand der Zeichnung überprüft wird.
Ein Lieferant, der bereits amerikanische, britische, metrische und JIS-Familien unter einem Dach führt, eliminiert eine ganze Risikokategorie: weniger Anbieter, eine Crimptabelle und eine Anlaufstelle, an der man nachfragen kann, wenn ein Anschluss nicht mit der Zeichnung übereinstimmt. Wenn Sie mit einer Maschine mit gemischten Standards arbeiten, Senden Sie Ihre Anschlusszeichnungen an das Werk bevor die Bestellung aufgegeben wird und nicht erst nach dem ersten Leck.
Häufig gestellte Fragen
Q1. Was ist der Unterschied zwischen JIC- und ORFS-Anschlüssen?
A: JIC dichtet Metall auf Metall auf einer 37°-Bördelung ab, während ORFS auf einem O-Ring gegen eine flache Fläche mit einer Metallunterstützung abdichtet. Beide verwenden UN/UNF-Gewinde und sehen in einem Teilebehälter ähnlich aus, sind jedoch nicht austauschbar.
Q2. Kann ein BSP-Fitting in einen NPT-Anschluss eingesetzt werden?
A: Nicht sicher. Bei 1/2 Zoll haben beide 14 TPI, sie starten also von Hand, aber der Flankenwinkel beträgt 55° gegenüber 60° und die Durchmesser unterscheiden sich leicht. Unter Druck reißt die Verbindung aus und beschädigt beide Gewinde.
Q3. Was ist der Unterschied zwischen einer Hydraulikschlaucharmatur und einer Klemmhülse?
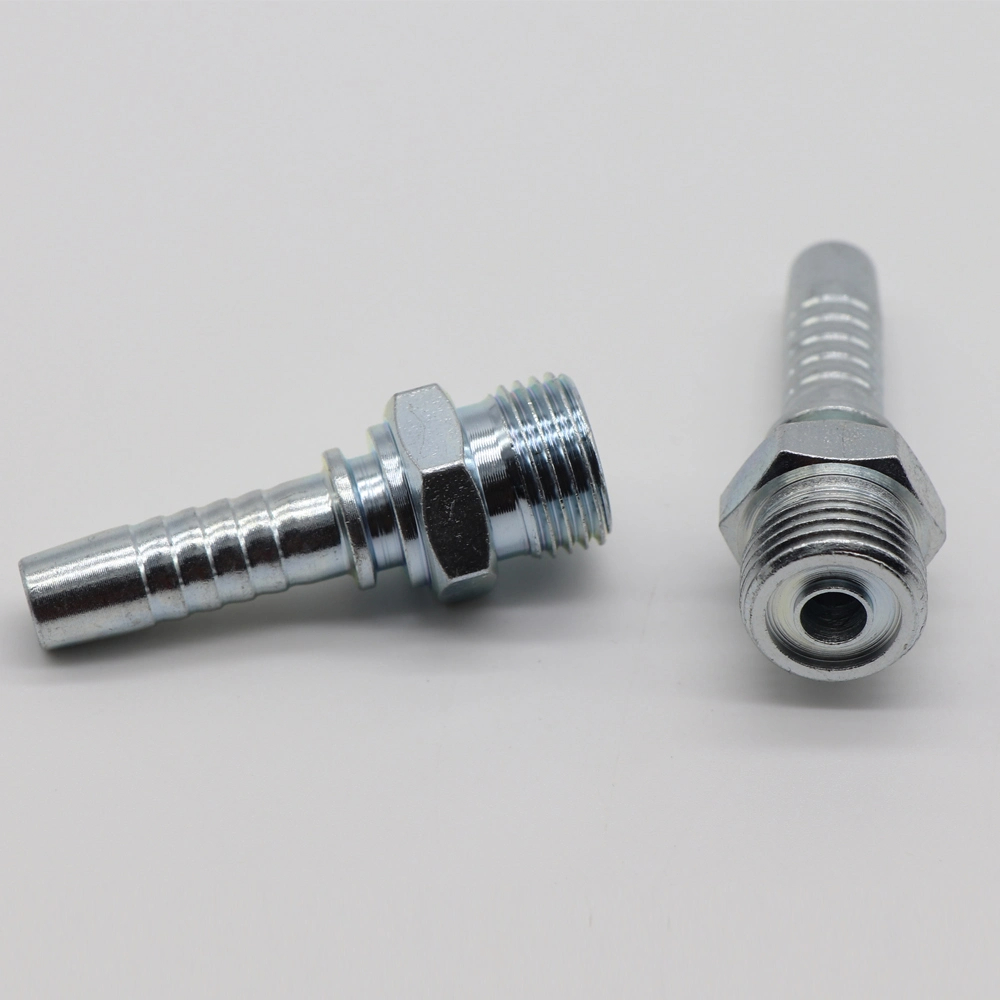
A: Die Armatur oder der Einsatz wird in den Schlauch eingeführt und trägt das Gewinde oder die Dichtung, die auf den Anschluss trifft. Die Ferrule ist die Außenhülle, die über die Schlauchabdeckung gecrimpt wird, um die beiden miteinander zu verbinden.
Q4. Wie passe ich eine Aderendhülse an meinen Hydraulikschlauch an?
A: Übereinstimmung anhand des Schlauchstandards und nicht anhand des Innendurchmessers. 1SN, 2SN, 4SP, 4SH, R13 und R5 benötigen jeweils eine bestimmte Ferrule, und Multispiralschläuche erfordern Verriegelungstypen.
F5. Wie viel Druck hält eine SAE-Flanschverbindung aus?
A: Die Klasse J518 Code 61 ist für 3000 psi und Code 62 für 6000 psi ausgelegt, wobei die Qualität der O-Ringe und das Schraubendrehmoment genauso viel Arbeit leisten wie der Flansch selbst.
F6. Warum lecken hydraulische Rohrverbindungen nach dem Crimpen?
A: Normalerweise eine Unter- oder Übercrimpung. Der gemessene Crimpdurchmesser weicht außerhalb des Diagramms ab, der Einsatz blieb kurz stehen oder es wurde die falsche Aderendhülse für die Schlauchkonstruktion verwendet.