

Feedback abgeben
Was ist eine Industrieschlaucharmatur? Vollständiger Leitfaden
Was für ein Industrielle Schlaucharmatur Ist und warum es wichtig ist
Ein Bei der industriellen Schlauchverschraubung handelt es sich um die Verbindungskomponente, die einen flexiblen Schlauch mit einem Rohr, Ventil, einer Pumpe, einem Zylinder oder einem anderen Schlauch verbindet , wodurch die Verbindung abgedichtet wird, sodass Flüssigkeit oder Gas ohne Leckage durch das System strömen kann. Es besteht typischerweise aus einem Kupplungskörper, einer Zwinge oder Hülse, die den Schlauch festhält, und einer Gewinde- oder Flanschschnittstelle am gegenüberliegenden Ende, die mit dem Rest des Systems zusammenpasst.
Die meisten heute verkauften Industrieschlaucharmaturen werden als Industriestandard-Schlaucharmaturen gebaut, was bedeutet, dass Gewindeform, Dichtungswinkel und Abmessungen einer anerkannten Spezifikation wie SAE, DIN, ISO oder BS entsprechen und nicht einem einmaligen proprietären Design. Durch diese Standardisierung ist es möglich, dass ein Fitting aus einem Produktionslauf zuverlässig mit einem Schlauch, einem Ventil oder einem Zylinderanschluss zusammenpasst, der an einem anderen Ort hergestellt wurde. Dies ist in Hydraulik- und Flüssigkeitsfördersystemen von enormer Bedeutung, wo eine Nichtübereinstimmung eher ein Leck unter Druck als eine geringfügige Unannehmlichkeit bedeuten kann.
Der Rest dieses Leitfadens erklärt, wie eine Standard-Schlaucharmatur aufgebaut ist, wie Gewinde- und Dichtungsstandards verglichen werden, wie eine hydraulische Schlaucharmatur für einen bestimmten Druck und Schlauchdurchmesser dimensioniert wird und worauf man bei einem Hersteller von industriellen Schlaucharmaturen achten sollte.
Was ist ein Standard-Schlauchanschluss
Eine Standard-Schlaucharmatur ist eine Kupplung, die nach veröffentlichten Maß- und Gewindespezifikationen und nicht nach einer benutzerdefinierten oder proprietären Geometrie hergestellt wird. Zu den am häufigsten zitierten Spezifikationen für Hydraulik- und Industrieschläuche gehören gerade SAE-Gewinde- und Bördelanschlüsse, metrische DIN-Anschlüsse, die in europäischen Geräten üblich sind, ISO-Anschlüsse für grenzüberschreitende Gerätekompatibilität und BS-Anschlüsse, die in Geräten auf dem britischen und Commonwealth-Markt üblich sind.
| Standard | Gemeinsame Region | Typische Versiegelungsmethode |
|---|---|---|
| SAE | Nordamerika und globale Ausrüstung | 37-Grad-Bördel- oder O-Ring-Gesichtsdichtung |
| DIN | Europa | 24-Grad-Kegel mit O-Ring |
| ISO | Globale geräteübergreifende Kompatibilität | Metrisches oder zylindrisches Gewinde mit Dichtung |
| BS | Märkte im Vereinigten Königreich und im Commonwealth | Paralleles Rohrgewinde mit aufgeklebter Unterlegscheibe |
Die Entscheidung für eine Industriestandard-Schlaucharmatur gegenüber einem proprietären Design vereinfacht im Allgemeinen zukünftige Wartungsarbeiten, da Ersatzteile aus mehr als einer Produktionslinie bezogen werden können, ohne dass der Verbindungspunkt neu gestaltet werden muss.
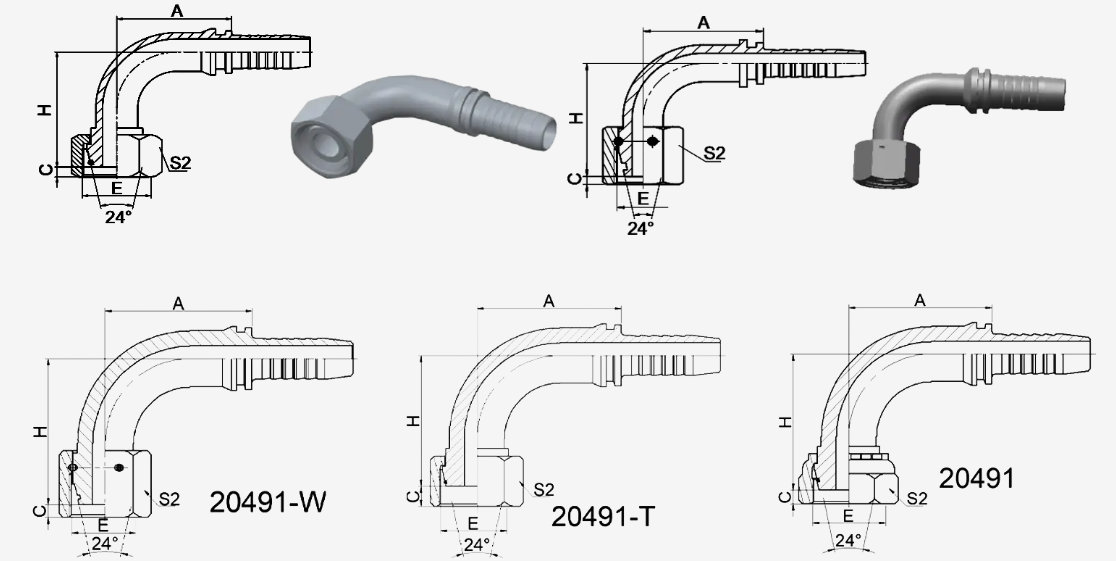
So funktionieren industrielle Schlaucharmaturen: Kernkomponenten
Jede industrielle Schlaucharmatur hat drei Funktionsbereiche gemeinsam, unabhängig von Gewindestandard oder Schlauchgröße.
Schlauchkupplung und Hülse
Der Kupplungskörper wird in oder über das Schlauchende eingeführt, und beim Crimpen wird eine Zwinge oder Hülse um den Schlauch herum zusammengedrückt, um die Armatur an Ort und Stelle zu fixieren und die äußere Schlauchschicht gegen den Armaturschaft abzudichten.
Gewinde- und Dichtungsschnittstelle
Das gegenüberliegende Ende des Fittings trägt das Gewinde oder den Flansch, der mit dem Rest des Systems verbunden ist. Die Abdichtung erfolgt entweder durch ein konisches Gewinde, das bei Kontakt abdichtet, ein paralleles Gewinde gepaart mit einem O-Ring oder einer Verbundscheibe oder eine Bördel- und Konusschnittstelle, die durch Metall-zu-Metall-Kontakt unter Drehmoment abdichtet.
Gecrimpte versus wiederverwendbare Fittings
Crimparmaturen werden mit einer Crimpmaschine dauerhaft auf den Schlauch gequetscht und können nicht entfernt werden, ohne den Schlauch zu zerschneiden, während wiederverwendbare oder vor Ort montierbare Fittings auf das Schlauchende geschraubt oder geklemmt werden und zerlegt und wieder montiert werden können, was für Reparatursituationen vor Ort geeignet ist, bei denen keine Crimpmaschine verfügbar ist.
Dimensionierung von Hochdruckschlauchanschlüssen nach Schlauchdurchmesser
Die Arbeitsdruckkapazität nimmt im Allgemeinen mit zunehmendem Schlauchinnendurchmesser ab, da eine größere Bohrung eine proportional dickere Verstärkungsschicht benötigt, um die gleiche Wandspannung zu halten. Eine Hochdruckschlaucharmatur an einem Schlauch mit kleinem Durchmesser kann häufig einen wesentlich höheren Arbeitsdruck bewältigen als die gleiche Armaturenfamilie an einem Schlauch mit größerem Durchmesser Aus diesem Grund ist die alleinige Dimensionierung nach Durchmesser ohne Überprüfung der Druckstufe ein häufiger Spezifikationsfehler.
Abbildung 1: Allgemeine Referenz-Arbeitsdruckbänder nach Schlauchbohrungsgröße. Die tatsächlichen Nennwerte hängen von den Verstärkungsschichten, der Formstückkonstruktion und dem angewendeten Sicherheitsfaktor ab.
Auswahlkriterien für hydraulische Schlauchanschlüsse
Neben Durchmesser und Druck bestimmen mehrere andere Parameter, ob eine Hydraulikschlaucharmatur in einem bestimmten System zuverlässig funktioniert.
| Parameter | Warum es wichtig ist |
|---|---|
| Schlauchinnendurchmesser | Für eine ordnungsgemäße Crimpdichtung muss die passende Schaftgröße übereinstimmen |
| Arbeitsdruck | Legt die Wandstärke und Materialqualität des Fittingkörpers fest |
| Gewindestandard | Bestimmt die Kompatibilität mit passenden Ports |
| Betriebstemperatur | Beeinflusst sowohl das Schlauchmaterial als auch die Druckreduzierung |
| Flüssigkeitskompatibilität | Bestätigt, dass das Anschlussmaterial der spezifischen Flüssigkeitschemie widersteht |
Abbildung 2: Allgemeiner Leistungsminderungstrend, der zeigt, wie die Druckkapazität mit steigender Betriebstemperatur abnimmt, ausgedrückt als Prozentsatz des Nennkaltdrucks.
Arten von Schlauchanschlüssen mit Gewinde erklärt
Eine Schlauchverschraubung mit Gewinde kann mehrere unterschiedliche Gewinde- und Dichtungsgeometrien verwenden, und die Kombination der falschen beiden ist eine der häufigsten Ursachen für eine undichte Verbindung in einem Hydrauliksystem.
NVV-Gewinde
Konische Gewindedichtungen von National Pipe werden durch das Zusammenkeilen der konischen Außen- und Innengewinde, typischerweise unterstützt durch Gewindedichtmittel, durchgeführt und sind bei allgemeinen Industrie- und Landwirtschaftsgeräten üblich.
BSP-Thread
Britische Standard-Rohrgewinde gibt es sowohl in konischer als auch in paralleler Form, wobei die parallele Version durch eine geklebte Unterlegscheibe und nicht durch Gewindeeingriffe abgedichtet wird, wie es bei Geräten auf dem europäischen und Commonwealth-Markt üblich ist.
JIC-Thread
Joint Industry Council-Armaturen verwenden eine 37-Grad-Bördeldichtung auf einem parallelen Gewinde, was eine starke Metall-auf-Metall-Dichtung ergibt, die bei Vibrationen gut funktioniert und in vielen nordamerikanischen Hydrauliksystemen weit verbreitet ist.
ORFS-Thread
O-Ring-Flächendichtungsanschlüsse verwenden einen flachen O-Ring anstelle einer Bördel- oder Gewindedichtung, wodurch eine der leckagesichersten Verbindungen für Hochdruckhydraulikanwendungen entsteht.
Metrisches Gewinde
Metrische Gewindeanschlüsse, oft gepaart mit einem 24-Grad-Kegel und O-Ring, sind bei in Europa gebauten Maschinen weit verbreitet und werden zunehmend bei Geräten für globale Märkte eingesetzt.
Abbildung 3: Allgemeine Referenzdruckfähigkeit nach Gewinde- und Dichtungsgeometrie. Die tatsächlichen Bewertungen variieren je nach Anschlussgröße, Material und Herstellerdesign.
Material- und Beschichtungsauswahl für industrielle Schlaucharmaturen
Kohlenstoffstahl ist nach wie vor das gebräuchlichste Material für Armaturenkörper für allgemeine hydraulische Anwendungen und wird in der Regel mit einer Zink- oder Zink-Nickel-Beschichtung versehen, um Oberflächenkorrosion während der Lagerung und beim Einsatz vor Ort zu verhindern. Die maschinellen Bearbeitungskosten für Edelstahlarmaturen sind höher, sie sind jedoch weitaus korrosionsbeständiger in Meeres-, Chemie-, Lebensmittel- und Pharmaumgebungen, in denen Abwaschungen oder Salzeinwirkung an der Tagesordnung sind. Messingarmaturen kommen hauptsächlich in Luft- und Wasserleitungen mit niedrigerem Druck zum Einsatz, wo Bearbeitbarkeit und mäßige Korrosionsbeständigkeit wichtiger sind als die maximale Druckkapazität.
Abbildung 4: Relativer Vergleich von fünf praktischen Faktoren auf einer allgemeinen fünfstufigen technischen Referenzskala.
Branchen, die auf industrielle Schlaucharmaturen angewiesen sind
Industrie- und Industriestandard-Schlaucharmaturen kommen überall dort zum Einsatz, wo Flüssigkeiten oder Gase durch eine flexible Verbindung und nicht durch eine starre Rohrstrecke bewegt werden müssen. Zu den gängigen Sektoren gehören:
- Hydraulikkreise für Bau- und Erdbewegungsmaschinen
- Landwirtschaftliche Geräte und Gerätehydraulik
- Flüssigkeitssysteme für Schiffe und Schiffe
- Rohrleitungen für Metallurgie- und Erdölverarbeitungsanlagen
- Lebensmittel- und Pharmaverarbeitungslinien, die Sanitärarmaturen erfordern
- Bodenunterstützungsausrüstung für die Raum- und Raumfahrt
Jeder Sektor tendiert dazu, eine bestimmte Kombination aus Material, Gewindestandard und Dichtungsmethode zu bevorzugen, basierend auf den geförderten Flüssigkeiten, der Umgebung und der Häufigkeit, mit der die Verbindung zu Wartungszwecken demontiert wird.
Kundenspezifische Schlaucharmaturen und OEM-Schlaucharmaturen
Standard-Kataloganschlüsse decken die meisten Anwendungen ab, aber einige Gerätelayouts erfordern einen kundenspezifischen Schlauchanschluss, der um einen bestimmten Biegewinkel, eine bestimmte Länge oder eine bestimmte Anschlusskonfiguration herum gebaut ist, mit der ein Katalogteil nicht mithalten kann. Mit OEM-Schlaucharmaturen, die nach der eigenen Zeichnung oder dem Musterteil des Kunden hergestellt werden, können Anlagenbauer eine Armatur integrieren, die genau ihrem Bauraum und ihren Montageanforderungen entspricht, anstatt das Layout an ein Standardteil anzupassen.
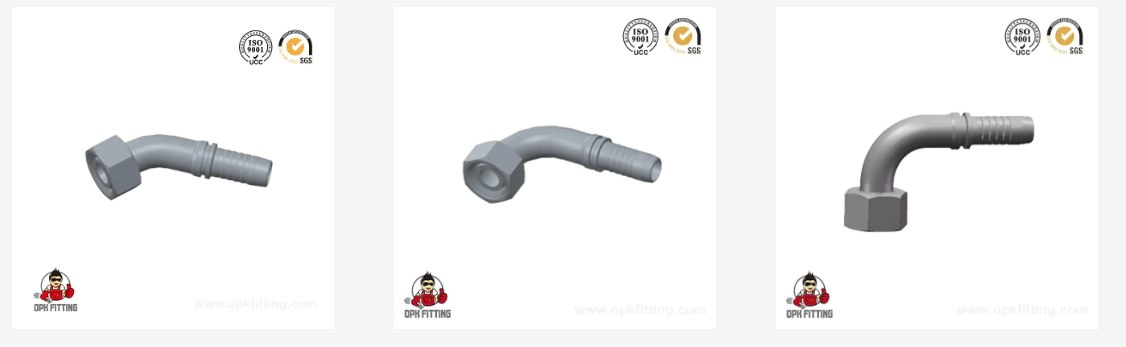
Winkelverbindungen sind eine häufige kundenspezifische Anfrage, da Biegewinkel und -radius je nach Maschinenkonstruktion stark variieren. Die Herstellung einer Winkelverbindung durch einen integralen Formprozess mit einer Hochfrequenzheizung und einem computergesteuerten Rohrbieger sorgt im Allgemeinen für eine engere Maßhaltigkeit während eines Produktionslaufs als bei Formstücken, die aus separaten geschweißten Segmenten zusammengesetzt werden.
Best Practices für Installation und Crimpen
Die richtige Montagetechnik schützt sowohl die Dichtungsintegrität als auch die Lebensdauer einer Hydraulikschlaucharmatur. Felddaten aus Crimpvorgängen deuten durchweg darauf hin, dass eine kleine Anzahl von Schritten die meisten Frühausfälle verhindern kann.
- Schneiden Sie den Schlauch rechtwinklig mit einem geeigneten Schlauchschneidewerkzeug und nicht mit einer Handsäge ab, da ein abgewinkelter Schnitt einen gleichmäßigen Kontakt der Hülsen verhindert.
- Entfernen Sie nur die Außenhülle, wenn das Armaturendesign einen geschälten Schlauch erfordert, und halten Sie sich dabei genau an die Abisolierlänge des Armaturenherstellers.
- Führen Sie den Schlauch vor dem Crimpen vollständig in die Armatur ein, sodass die Verstärkungsschicht über die gesamte Länge der Zwinge liegt.
- Stellen Sie die Crimpmaschine genau auf die Matrizengröße und den Druck ein, die für die Kombination aus Anschlussstück und Schlauch angegeben sind.
- Führen Sie einen Probedrucktest an fertigen Baugruppen durch, bevor diese in Betrieb genommen werden, um sicherzustellen, dass an der Crimp- oder Gewindeschnittstelle keine Leckagen auftreten.
- Fertige Baugruppen vor dem Einbau spülen und verschließen, um Verunreinigungen aus der Bohrung fernzuhalten.
Auswahl eines Herstellers von Industrieschlaucharmaturen
Bei der Auswahl eines Herstellers oder Lieferanten von Industrieschlaucharmaturen muss über die Katalogseite hinaus auf die Produktionskapazität geschaut werden, da eine gleichbleibende Crimpqualität und Maßgenauigkeit über einen gesamten Auftragslauf hinweg genauso wichtig ist wie das erste Musterteil.
OPK FITTING Hydraulic Equipment Factory ist ein Beispiel für eine Schlaucharmaturenfabrik, die sich um die Herstellung von Hydraulikrohren und -adaptern dreht und Schlaucharmaturen, Adapter und flexible Hydraulikschläuche für verschiedene Druckstufen und Größen anbietet. Produkte dieser Art von Anlagen werden typischerweise in Hydraulik- und Flüssigkeitsfördersystemen in Maschinen, Metallurgie, Erdöl, Baugewerbe, Schiffbau, Luft- und Raumfahrt-Bodenausrüstung, Landwirtschaft, Pharmazie und Lebensmittelverarbeitung eingesetzt. Die Fabrik befindet sich in der Stadt Ningbo in der chinesischen Provinz Zhejiang, einer Region mit einer seit langem etablierten Basis für die Produktion von Hydraulikrohren und einer starken Transportinfrastruktur für See- und Luftexportrouten.
Zu den Herstellungsschritten in Anlagen dieser Art gehören in der Regel das Schneiden von Rohren, das Abisolieren von Gummi, das Crimpen von Schläuchen, Probedrucktests und das Spülen, unterstützt durch CNC-Bearbeitungskapazitäten für die Fittingskörper selbst. Beim Vergleich eines Herstellers von Industrieschlaucharmaturen mit einem anderen fragen Ingenieure häufig nach der Anzahl der CNC-Maschinen und der allgemeinen Produktionskapazität, den internen Testmöglichkeiten für physikalische und dimensionale Eigenschaften und ob das Werk sowohl OEM-Schlaucharmaturen, die anhand von Kundenzeichnungen hergestellt werden, als auch die Produktion nach Standardkatalogen nebeneinander unterstützt.
Häufig gestellte Fragen
-
F1: Was ist eine Industrieschlaucharmatur?
A: Es handelt sich um die Verbindungskomponente, die einen flexiblen Schlauch mit einem Rohr, einem Ventil, einer Pumpe oder einem Zylinderanschluss verbindet und die Verbindung abdichtet, sodass Flüssigkeit oder Gas ohne Leckage durch das System strömen können.
-
F2: Was ist ein Standard-Schlauchanschluss?
A: Es handelt sich um eine Verschraubung, die nach veröffentlichten Gewinde- und Maßspezifikationen wie SAE, DIN, ISO oder BS hergestellt wird und eine zuverlässige Verbindung mit Teilen aus mehr als einer Produktionsquelle ermöglicht.
-
F3: Wofür werden Schlauchanschlüsse verwendet?
A: Sie verbinden flexible Schlauchabschnitte mit starren Rohrleitungen, Pumpen, Ventilen und Zylindern in hydraulischen, pneumatischen und allgemeinen Flüssigkeitsfördersystemen.
-
F4: Wie funktionieren industrielle Schlaucharmaturen?
A: Eine Zwinge oder Hülse wird um den Schlauch herum zusammengedrückt, um ihn am Armaturenkörper festzuhalten und abzudichten, während das gegenüberliegende Ende über ein passendes Gewinde oder eine Flanschschnittstelle mit dem System verbunden wird.
-
F5: Was ist der Unterschied zwischen einer gecrimpten und einer wiederverwendbaren Schlaucharmatur?
A: Eine gecrimpte Armatur wird mit einer Crimpmaschine dauerhaft auf den Schlauch gequetscht, während eine wiederverwendbare Armatur auf das Schlauchende geschraubt oder geklemmt wird und entfernt und wieder angebracht werden kann, ohne den Schlauch zu zerschneiden.
-
F6: Wie wähle ich den richtigen Gewindetyp für eine Hydraulikschlauchverschraubung aus?
A: Passen Sie zuerst den Gewindetyp an den Anschluss am passenden Gerät an und vergewissern Sie sich dann, dass die Druckstufe und der Dichtungstyp des Anschlussstücks zum Betriebsdruck und der betreffenden Flüssigkeit passen.
-
F7: Welche Produkte können Sie anbieten?
A: Die Produktion umfasst Schlauchkupplungen, Muffen, Übergangsstücke und Hydraulikkupplungen, die nach SAE, DIN, ISO, BS und anderen internationalen Standards hergestellt werden.
-
F8: Wie steht es mit der Produktionskapazität Ihres Unternehmens?
A: Das Werk verfügt über mehr als 100 CNC-Werkzeugmaschinen, die von einem Team aus Forschungs- und Entwicklungsmitarbeitern unterstützt werden, die sich auf die Gestaltung von Armaturen und Prozessverbesserungen konzentrieren.
-
F9: Wie stellt Ihr Unternehmen die Produktqualität sicher?
A: Jeder Produktionsprozess umfasst eine Inline-Inspektion, und die fertigen Produkte werden anhand eines internen Inspektionssystems anhand von Kundenanforderungen und internationalen Standards getestet, das Materialeigenschaften und Maßgenauigkeit abdeckt.
-
F10: Produzieren Sie Standardteile?
A: Die Produktion basiert hauptsächlich auf internationalen Standard-Teilespezifikationen, was die Kompatibilität mit gängigen Gewinde- und Verbindungsstandards unterstützt.
-
F11: Wie lange wird es dauern, bis wir eine Antwort erhalten, nachdem wir eine Anfrage gesendet haben?
A: An Werktagen werden Anfragen in der Regel innerhalb von vier Stunden nach Eingang beantwortet.
-
F12: Können Sie kundenspezifische oder OEM-Schlaucharmaturen anbieten?
A: Ja, kundenspezifische Schlaucharmaturen und OEM-Schlaucharmaturen werden gemäß Kundenzeichnungen oder Musterteilen entwickelt und hergestellt, einschließlich kundenspezifischer Winkelgelenkkonfigurationen.
Verwandte Produkte
Kontaktieren Sie uns
-

+86-18868902802
-

-

Nr. 298, Chenghai Road, Binhai New District, Wirtschaftsentwicklungszone Fenghua, Bezirk Fenghua, Stadt Ningbo, Provinz Zhejiang, China
KOSTENLOSE BERATUNG
Urheberrecht @ Ningbo Opk Fitting Co., Ltd. Hersteller von Hydraulikschlaucharmaturen Unternehmen für OEM- und kundenspezifische Adapter
